en
 English
 繁体中文
 Japanese
 Korean
 Russian
 German
Новости
Укрепление оптоэлектронных ресурсов, достижение технологических прорывов
Укрепление оптоэлектронных ресурсов, достижение технологических прорывов
Высококачественные оптические линзы не создают автоматически высококачественные изображения. Даже если отдельные оптические элементы соответствуют заданным требованиям к точности поверхности и покрытию, ошибки во время сборки могут поставить под угрозу производительность всей оптической системы. Неправильное расположение линзы, отклонение оптической оси, неточное расстояние между воздухом, загрязнение пылью и механическое напряжение — все это может повлиять на конечный результат визуализации.
Эти вопросы становятся особенно актуальными в многоэлементных линзовых системах, используемых в промышленном оборудовании машинного зрения, медицинских оптических устройствах, модулях камер и прецизионных оптических приборах. Небольшое отклонение сборки может привести к аберрациям, снижению резкости изображения, повлиять на стабильность фокусировки или вызвать различия в производительности между производственными партиями.
Профессиональная служба сборки линз решает эти проблемы, сочетая точное позиционирование, оптическое выравнивание, механическую интеграцию и проверку производительности. Целью является не просто установка нескольких оптических элементов в корпус, а обеспечение того, чтобы собранная система линз работала в соответствии с оптической конструкцией и требованиями применения.
Для OEM- и ODM-покупателей понимание производственного процесса одинаково важно при оценке цены услуги сборки объектива и стоимости услуги сборки линзы. Сложность сборки, требования к центровке, процедуры проверки и объем производства — все это влияет на окончательное предложение.
Сборка линз — это прецизионный производственный процесс, включающий множество операций. Каждая операция должна контролироваться согласно оптическому рецепту, механическим чертежам и заданным допускам сборки.
Перед сборкой оптические элементы необходимо осмотреть и очистить от пыли, отпечатков пальцев, частиц и других загрязнений.
Загрязнение оптической поверхности может рассеивать падающий свет, снижать пропускание и вызывать нежелательные артефакты изображения. В системах с несколькими оптическими элементами загрязнения могут накапливаться на нескольких поверхностях, и их становится все труднее обнаружить после окончательной сборки.
Процедуры очистки зависят от оптического материала, типа покрытия и конструкции компонентов. Обычно используются чистящие растворы оптического класса, безворсовые материалы, контролируемые процедуры обращения и соответствующее инспекционное оборудование.
Чистые условия сборки особенно важны для медицинского оборудования визуализации, прецизионных систем контроля и модулей камер высокого разрешения.
Позиционирование объектива определяет, где находится каждый оптический элемент в собранной оптической системе.
Двумя важными параметрами являются осевое и радиальное расположение.
Осевое позиционирование контролирует расстояние между оптическими элементами вдоль оптической оси. В многоэлементных системах это расстояние обычно называют воздушным зазором или межэлементным расстоянием.
Радиальное позиционирование определяет, правильно ли центрирована каждая линза относительно механической или оптической оси.
Неправильное расстояние может изменить эффективное оптическое поведение системы линз, включая ее фокусное положение и характеристики аберраций. Аналогичным образом, ошибки радиального позиционирования могут привести к децентрировке и способствовать ухудшению асимметричности изображения.
Допустимые допуски зависят от оптической схемы. Компактная линза для получения изображений и объектив для прецизионных измерений могут требовать совершенно разных стратегий позиционирования.
По этой причине при профессиональной сборке следует следовать указанным оптическим и механическим чертежам, а не применять универсальные допуски на расстояние или расположение.
Юстировка оптической оси — одна из наиболее важных операций при сборке прецизионных линз.
В идеале оптические оси отдельных элементов должны сохранять соотношение, заданное оптической схемой. Однако производственные допуски, механические зазоры, геометрия ствола и ошибки сборки могут привести к децентрировке или наклону.
Эти ошибки могут повлиять на:
Разрешение изображения: несовмещенные элементы могут увеличить оптические аберрации и снизить способность системы разрешать мелкие детали.
Производительность MTF: децентрирование и наклон могут снизить передачу контраста, особенно по краям поля изображения.
Искажение: неправильное расположение элемента может изменить расчетные характеристики искажения.
Постоянство фокуса. Ошибки выравнивания могут привести к различиям в качестве изображения по всему полю.
Стабильность системы: неправильное механическое расположение может сделать оптическую конфигурацию более чувствительной к вибрации и изменениям температуры.
Важно отличать выравнивание оптической оси от механической концентричности. Компонент может быть механически центрирован внутри цилиндра без достижения заданного оптического выравнивания.
Вот почему прецизионная оптическая сборка может потребовать специального юстировочного оборудования и обратной связи по оптическим характеристикам.
Корпус объектива представляет собой механическую опорную конструкцию, которая удерживает оптические элементы в заданных положениях.
Его внутренний диаметр, геометрия уступов, точность резьбы, качество поверхности и постоянство размеров могут влиять на качество сборки.
Например, неправильное посадочное плечо может привести к наклону линзы при установке. Чрезмерный зазор может привести к неопределенности позиционирования, а недостаточный зазор может создать нежелательное механическое напряжение.
Общие методы механической сборки включают:
Прецизионная резьбовая сборка
Позиционирование на основе проставки
Механические стопорные кольца
Оптическое клеевое соединение
Специально разработанные структуры позиционирования
Подходящий метод зависит от конструкции линзы, механических требований, условий окружающей среды и ожидаемого производственного процесса.
После позиционирования и выравнивания оптические элементы необходимо закрепить, не создавая неприемлемого напряжения.
Оптическое клеевое соединение подходит для некоторых узлов, требующих постоянной фиксации или специального позиционирования. Однако необходимо учитывать выбор клея, количество нанесения, условия отверждения и совместимость материалов.
Резьбовой узел обеспечивает механическую регулировку и может быть полезен в оптических системах, требующих контролируемого позиционирования или обслуживания.
Некоторые системы линз также требуют окончательной фокусировки или механической регулировки после первоначальной сборки. Целью является достижение заданного положения плоскости изображения и оптических характеристик при сохранении стабильности сборки.
Способ крепления следует выбирать в соответствии с оптической схемой, а не исключительно из удобства изготовления.
Не каждая оптическая система имеет одинаковые приоритеты сборки.
Приложение | Основные соображения по сборке |
|---|---|
Линзы промышленного зрения | Стабильность MTF, оптическая юстировка, стабильность фокуса и механическая надежность. |
Объективы камеры | Компактная конструкция, четкость изображения, производительность в полевых условиях и стабильность производства |
Медицинские оптические линзы | Четкость изображения, чистота, повторяемость и надежность для конкретного применения |
Прецизионные оптические инструменты | Точность выравнивания, оптическая стабильность и производительность измерений |
Оптические модули OEM/ODM | Совместимость конструкции, индивидуализация, требования к проверке и масштабируемость производства |
Подходящий процесс сборки должен отражать фактическое применение, оптические предписания и рабочую среду.
Профессиональный поставщик услуг по сборке объективов должен предложить больше, чем просто механическую установку. Услуга должна соединить требования оптического дизайна с практическими производственными процессами и измеримым контролем качества.
Пассивное и активное выравнивание — два важных подхода, используемых при оптической сборке.
Пассивное выравнивание
Пассивное выравнивание позиционирует оптические компоненты в соответствии с заранее заданными механическими привязками, прецизионными приспособлениями, фиксирующими конструкциями и размерными допусками.
Этот метод основан на точности компонентов и сборочных инструментов, а не на постоянной корректировке оптического положения на основе обратной связи с изображением в реальном времени.
Он подходит для систем линз с четко определенными механическими базами, повторяемыми размерами компонентов и установленными допусками сборки.
К его преимуществам относятся:
Относительно простая стандартизация процесса
Хорошая совместимость с повторным производством
Сниженная зависимость от оптической регулировки в реальном времени.
Потенциально более высокая производительность в подходящих автоматизированных процессах.
Однако пассивное выравнивание эффективно только в том случае, если механические привязки точно отражают необходимое оптическое позиционирование.
Активное выравнивание
Активное выравнивание использует оптическую или визуальную обратную связь для корректировки положения компонентов во время сборки.
Вместо того, чтобы полагаться исключительно на механические размеры, этот процесс оценивает фактические оптические характеристики при позиционировании или регулировке компонентов.
В зависимости от системы регулировка может включать боковое позиционирование, осевое перемещение, коррекцию наклона или другие степени свободы.
Активное выравнивание особенно полезно, когда одни только механические допуски не могут обеспечить требуемые оптические характеристики.
К его преимуществам относятся:
Компенсация некоторых накопившихся ошибок сборки
Прямая оценка оптических характеристик
Улучшенная гибкость выравнивания
Пригодность для требовательных оптических сборок
Однако активная центровка обычно требует дополнительного оборудования, времени на настройку и разработки процесса.
Ни один из методов не является универсальным. Пассивное выравнивание часто подходит для повторяемых механических конструкций, тогда как активное выравнивание полезно, когда для достижения требуемых характеристик необходима оптическая обратная связь.
Некоторые производственные процессы также сочетают в себе оба подхода: пассивное позиционирование устанавливает исходную геометрию, за которой следует активная регулировка и окончательная фиксация.
Оборудование прецизионного позиционирования помогает контролировать расположение компонентов во время сборки.
В зависимости от проекта оборудование может включать в себя прецизионные приспособления, этапы выравнивания, оптические измерительные приборы и специальные инструменты для сборки.
Процедура сборки должна определять:
Ориентация компонентов и последовательность установки
Привязки осевого и радиального позиционирования
Необходимые элементы управления центрированием и наклоном
Адгезивные или механические процедуры фиксации.
Контрольные точки регулировки и проверки
Для многоэлементных линзовых систем последовательность сборки особенно важна, поскольку ошибки позиционирования на ранних этапах могут повлиять на последующие компоненты.
Документированный процесс помогает уменьшить отклонения, зависящие от оператора, и улучшить повторяемость в процессе производства.
Механический осмотр сам по себе не может установить, соответствует ли собранная линза требованиям к оптическим характеристикам.
Подходящий план проверки должен быть разработан в соответствии с конструкцией линзы и спецификациями заказчика.
К общим объектам проверки относятся:
Объект проверки | Что он оценивает |
|---|---|
Фокусное расстояние | Соответствует ли собранная система указанному эффективному фокусному расстоянию |
Разрешение | Способность различать мелкие детали изображения. |
МОГ | Передача контраста на заданных пространственных частотах |
пропускание | Количество света, проходящего через оптическую систему |
Рассеянный свет | Нежелательный свет, который может снизить контрастность изображения. |
Качество изображения | Общие характеристики визуализации в заданных условиях испытаний |
Механические размеры | Совместимость с необходимым механическим интерфейсом |
Не каждый объектив требует каждого теста. Например, проект, ориентированный на разрешение изображения, может отдавать приоритет MTF и качеству изображения, в то время как другая оптическая сборка может потребовать особого внимания к передаче или характеристикам рассеянного света.
Условия тестирования также имеют значение. Результаты MTF зависят от таких факторов, как длина волны, пространственная частота, положение поля, состояние фокуса и конфигурация измерения.
Следовательно, в отчетах об инспекциях должны быть указаны соответствующие условия испытаний и критерии приемки, а не представлены отдельные значения измерений.
Покупатели OEM и ODM часто имеют разные оптические конструкции, механические интерфейсы, объемы производства и требования к проверке.
Профессиональный поставщик сборочных работ должен иметь возможность оценить проектную документацию перед выбором производственного процесса.
Типичные входные данные включают в себя:
Характеристики оптической конструкции
Чертежи элементов объектива
Чертежи корпуса объектива
Информация о материале и покрытии
Требования к допускам сборки
Требуемые оптические характеристики
Условия окружающей среды и механические условия
Прототип и объемы производства
На основе этих входных данных поставщик может определить, подходит ли пассивное выравнивание, активное выравнивание, клеевое соединение, резьбовая сборка или комбинированный подход.
Разработка прототипа также может потребовать проверки процесса перед переходом к повторному производству.
Для массового производства процесс сборки должен быть стандартизирован посредством документированных процедур, контрольных точек и единообразного оснащения.
Такой подход помогает поддерживать качество продукции по мере увеличения объемов производства.
ECOPTIK — инновационный и предприимчивый Ваш партнер по настройке оптических компонентов имеет 15-летний опыт исследования технологий изготовления оптических компонентов.
Компания производит ряд прецизионных оптических компонентов, включая купола, сферические линзы, микрооптические компоненты, цилиндрические зеркала, фильтры, призмы и оптические окна.
Доступные варианты материалов включают оптическое стекло от Schott, CDGM и Corning, а также сапфир, CaF2, MgF2, плавленый кварц, кремний, ZnSe и ZnS.
Помимо производства оптических компонентов, ECOPTIK предлагает услуги по сборке линз для клиентов, которым требуется интеграция оптических компонентов в функциональные системы линз.
Его испытательное оборудование включает в себя:
Лазерные интерферометры ZYGO: используются для соответствующих измерений оптической поверхности и волнового фронта.
ZEISS CMM Spectrum: используется для измерения размеров и геометрического контроля.
Agilent Cary 7000 UMS: используется для оптических измерений и определения характеристик материалов.
These instruments support different stages of optical manufacturing and inspection. The specific tests and reports provided for an assembled lens depend on the component design, project requirements, and agreed inspection scope.
For OEM and ODM customers, combining optical component fabrication with assembly services can simplify technical coordination between component specifications and downstream integration requirements.
For optical equipment manufacturers and purchasing teams, understanding Lens assembly service price requires looking beyond the number of assembly operations.
The quotation reflects the technical difficulty of the optical system, the resources needed to assemble it, and the inspection requirements necessary to verify the final product.
The number of optical elements is one factor influencing assembly cost, but it is not the only consideration.
A simple lens assembly may require relatively straightforward positioning and mechanical fixation.
A multi-element optical system may involve:
More complex assembly sequences
Additional spacing and positioning controls
Greater sensitivity to accumulated tolerances
More demanding optical alignment
Additional inspection and adjustment operations
Consequently, two assemblies containing the same number of lenses may still have significantly different manufacturing costs.
The optical prescription, mechanical structure, and required performance are more important than component quantity alone.
Tighter assembly tolerances generally increase process difficulty.
When a project requires more demanding centering, tilt, spacing, or focus control, the supplier may need more precise fixtures, additional adjustment stages, specialized equipment, and more extensive inspection.
Active alignment can also increase processing time because each assembly may require individual optical adjustment.
The actual cost depends on the required alignment strategy and whether the process can be standardized for repeated production.
Buyers should therefore provide measurable assembly tolerances instead of simply requesting high precision.
Optical materials influence assembly considerations through their physical and thermal properties.
For example, differences in thermal expansion between optical elements, adhesives, and mechanical structures may affect assembly stability under changing temperatures.
Certain materials or coatings may also require more specialized handling and cleaning procedures.
The lens barrel material, adhesive compatibility, and fixation design should therefore be considered together.
A material selection that reduces manufacturing complexity or improves mechanical compatibility may help control overall assembly cost.
Объем проверки является еще одним важным фактором ценообразования.
Проект, требующий проверки размеров и базового визуального осмотра, обычно включает в себя рабочую нагрузку, отличную от той, которая требует детальных измерений MTF, проверки фокусного расстояния, оценки рассеянного света и отдельных отчетов об оптических характеристиках.
Дополнительные требования к проверке могут включать:
Специализированное измерительное оборудование
Специальные испытательные приспособления
Дополнительная настройка и калибровка
Больше времени проверки на единицу
Подробная документация и отслеживаемость
Покупатели должны определить обязательные приемочные испытания на этапе предложения. Это помогает предотвратить расхождения между предполагаемым объемом проверки поставщика и фактическими требованиями заказчика.
Объем производства меняет способ распределения производственных ресурсов по каждой единице.
Стадия производства | Основные соображения по поводу стоимости |
|---|---|
Разработка прототипа | Оценка процесса, подготовка приспособлений, время на проектирование и индивидуальная корректировка. |
Мелкосерийное производство | Затраты на настройку, ручные операции, рабочая нагрузка по проверке и ограниченная экономия от масштаба |
Массовое производство | Инвестиции в оснастку, стандартизация процессов, автоматизация, контроль выхода продукции и оптимизация удельных затрат. |
Заказы на прототипы часто имеют более высокие затраты на единицу продукции, поскольку расходы на проектирование и настройку распределяются между относительно небольшим количеством продуктов.
Мелкосерийное производство может снизить некоторые затраты на разработку, но все равно может включать существенную ручную сборку и проверку.
В массовом производстве повторяемые процедуры сборки, специальные инструменты и соответствующая автоматизация могут снизить трудозатраты и повысить согласованность.
Однако массовое производство не гарантирует автоматически снижение общих затрат. Если конструкция требует обширной активной настройки или строгого индивидуального тестирования, эти операции могут оставаться значительными источниками затрат.
Группы закупок могут повысить экономическую эффективность без ущерба для необходимых оптических характеристик.
Стоит рассмотреть несколько практических подходов.
Во-первых, совместно оптимизируйте оптическую и механическую конструкцию. Конструкция линзы с четко определенными механическими координатами может упростить позиционирование и уменьшить количество ненужных корректировок выравнивания.
Во-вторых, установите реалистичные допуски. Чрезвычайно жесткие допуски следует указывать только там, где этого требуют оптическая конструкция и применение. Ненужные ограничения допусков могут увеличить затраты на обработку, сборку и контроль.
В-третьих, выберите подходящие методы выравнивания. Пассивного выравнивания может быть достаточно для некоторых воспроизводимых проектов, тогда как активное выравнивание следует использовать для приложений, где оптическая обратная связь имеет важное значение.
В-четвертых, четко определите требования к проверке. Тестирование должно быть сосредоточено на характеристиках производительности, которые определяют приемку продукта, а не на добавлении ненужных операций проверки.
Наконец, тщательно планируйте объемы производства. Ранняя координация между разработкой прототипа и будущим производством может сократить повторную подготовку оснастки и изменения процесса.
Надежное предложение должно объяснять взаимосвязь между техническими требованиями, производственными операциями, объемом проверки и объемом производства.
Выбор профессионального поставщика услуг по сборке линз требует большего, чем просто сравнение предложений. Оптическое позиционирование, выравнивание осей, контроль расстояния, механическая фиксация и окончательная проверка работоспособности — все это влияет на качество собранной системы линз.
Для производителей оптического оборудования, производителей модулей камер, компаний, производящих промышленное зрение, и производителей медицинского оборудования правильное монтажное решение должно соответствовать фактической оптической конструкции и требованиям применения.
ECOPTIK сочетает в себе опыт прецизионного производства оптических компонентов с возможностями сборки линз и специализированным испытательным оборудованием для поддержки индивидуальных оптических проектов. Выбор материалов, опыт изготовления компонентов и ресурсы для контроля обеспечивают основу для координации требований к оптическим компонентам с потребностями последующей сборки.
При оценке цены услуги по сборке линз и стоимости услуги по сборке линз покупатели должны предоставить свои оптические чертежи, механические характеристики, необходимые допуски, критерии проверки и ожидаемые объемы производства.
Располагая этими деталями, квалифицированный поставщик может оценить процесс сборки, порекомендовать подходящие методы выравнивания, определить объем проверки и подготовить предложение на основе фактических технических требований проекта.

Окна Брюстера являются важнейшими оптическими компонентами без покрытия в мощных лазерных системах, обеспечивающими передачу с нулевыми потерями на отражение света с p-поляризацией под углом Брюстера, одновременно подавляя свет с s-поляризацией.
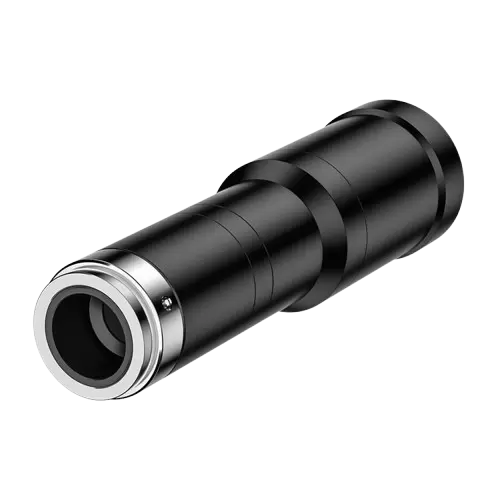
В точном машинном зрении линза может стать ограничивающим фактором, даже если датчик камеры и программное обеспечение для обработки изображений способны разрешать небольшие различия в размерах. Обычная линза меняет видимое увеличение по мере того, как объект приближается к линзе или удаляется от нее.

В прецизионных оптических системах управление светом в одном направлении часто является лишь частью задачи проектирования. Когда разные длины волн проходят через обычную цилиндрическую линзу, изменения показателя преломления могут привести к тому, что каждая длина волны будет фокусироваться в несколько ином положении.