en
 English
 繁体中文
 Japanese
 Korean
 Russian
 German
Новости
Укрепление оптоэлектронных ресурсов, достижение технологических прорывов
Укрепление оптоэлектронных ресурсов, достижение технологических прорывов
В высокопроизводительных оптических системах обычные сферические линзы могут вносить сферическую аберрацию, особенно когда свет проходит через внешние области линзы. Исправление этих аберраций часто требует использования нескольких оптических элементов, что увеличивает размер системы, сложность юстировки, вес и производственные затраты. В приложениях, требующих исключительного качества изображения и точного управления светом, традиционные конструкции линз и стандартные производственные процессы могут не обеспечить достаточных оптических характеристик.
Прецизионная асферическая линза предлагает альтернативу благодаря специально разработанной кривизне поверхности, которая меняется от центра к краю, а не поддерживает постоянный сферический радиус. В сочетании со сверхточной полировкой на станке с ЧПУ и передовыми технологиями коррекции поверхности эта конструкция может улучшить коррекцию аберраций, уменьшить количество оптических элементов и поддерживать более компактные оптические сборки.
Для инженеров-оптиков и производителей оборудования, оценивающих лучшую прецизионную асферическую линзу, важными факторами являются точность формы поверхности, шероховатость поверхности, совместимость материалов и стабильность производства. Понимание этих факторов также помогает покупателям оценить цену прецизионных асферических линз в соответствии с фактическими требованиями применения.
Принципиальное различие между сферическими и асферическими линзами заключается в геометрии их поверхности. Сферическая линза имеет поверхность с постоянным радиусом кривизны, тогда как асферическая линза использует более сложный профиль кривизны, чтобы контролировать, как лучи света сходятся или расходятся.
Эта дополнительная свобода проектирования позволяет оптическим разработчикам корректировать сферические аберрации и оптимизировать другие аберрации в многоэлементной оптической системе. В зависимости от оптического рецепта асферический элемент может заменить несколько сферических элементов, что снижает сложность сборки и улучшает общую интеграцию системы.
Однако оптические характеристики асферической линзы зависят не только от ее номинальной конструкции. Точность изготовления определяет, насколько готовая поверхность соответствует теоретическому оптическому рецепту.
Прецизионная полировка на станке с ЧПУ — ключевой подход к производству индивидуальных асферических линз. Вместо того, чтобы полагаться на фиксированную форму, в этом процессе материал удаляется непосредственно из стеклянной заготовки посредством контролируемых операций механической обработки и полировки. Это делает его подходящим для сложных профилей поверхности, небольших производственных партий и изготовления оптических компонентов по индивидуальному заказу.
Несколько передовых процессов могут еще больше улучшить качество поверхности:
Прецизионная полировка с ЧПУ
Механическая обработка и полировка с ЧПУ обеспечивают основу для получения необходимой асферической кривизны. Траектории движения инструмента, скорость съема и параметры процесса должны тщательно контролироваться для поддержания заданного профиля поверхности.
Магнитореологическая обработка (MRF)
MRF использует полировочную жидкость с магнитным управлением для локального удаления материала. Это особенно полезно для исправления промежуточных и локальных дефектов поверхности после первоначальной полировки. Его эффективность зависит от материала заготовки, геометрии поверхности и конфигурации процесса.
Ионно-лучевой расчет (IBF)
IBF использует сфокусированный ионный луч для удаления очень небольших количеств материала с выбранных участков поверхности. Он может обеспечить точную коррекцию фигуры без традиционного механического полирующего контакта, что делает его ценным для требовательных оптических поверхностей.
Эти процессы касаются различных аспектов коррекции поверхности и могут комбинироваться в соответствии с оптическими спецификациями. Ни MRF, ни IBF не гарантируют автоматически определенную конечную точность; измерение и проверка процесса остаются важными.
Сравнивая лучшие варианты прецизионных асферических линз, покупатели должны оценить несколько независимых параметров качества.
| Спецификация | Почему это важно |
|---|---|
| Точность формы поверхности | Определяет, насколько близко фактическая поверхность соответствует проектному асферическому профилю. |
| Среднеквадратическая погрешность поверхности | Количественно определяет статистическое отклонение измеренной поверхности от эталонной. |
| Погрешность фотоэлектрической поверхности | Представляет разницу между максимальным и минимальным измеренными отклонениями. |
| Шероховатость поверхности | Влияет на мелкомасштабное рассеяние и качество оптической поверхности. |
| Толщина центра | Влияет на оптическую геометрию, сборку и согласованность размеров. |
| Допуск диаметра | Определяет механическую совместимость с корпусом объектива. |
| Центрирование и децентрирование | Влияние на выравнивание оптической оси и производительность системы |
| Чистая диафрагма | Определяет полезную оптическую область |
| Свойства материала | Влияет на показатель преломления, пропускание, тепловое поведение и технологичность. |
| Требования к покрытию | Определите отражение, передачу и воздействие на окружающую среду в зависимости от длины волны. |
RMS и PV не являются взаимозаменяемыми. RMS описывает статистическое распределение отклонений поверхности, тогда как PV представляет собой максимальную разницу между пиками и впадинами. Объектив с низким среднеквадратичным значением не обязательно будет иметь пропорционально низкое значение PV.
Точность формы поверхности также следует отличать от шероховатости поверхности и подповерхностных повреждений. Точность формы описывает отклонения от предполагаемой общей геометрии. Шероховатость описывает микроскопические неровности поверхности. Подповерхностные повреждения – это трещины или дефекты под полированной поверхностью, которые могут остаться после шлифовки или полировки.
Эти характеристики влияют на оптические характеристики посредством различных механизмов.
Например, ошибки формы поверхности могут привести к искажению волнового фронта и ухудшению качества изображения. Шероховатость поверхности может увеличить рассеянный свет и снизить оптическую эффективность. Подповерхностные повреждения могут поставить под угрозу целостность компонентов и стать особенно важными в требовательных приложениях с высокоэнергетическими лазерами.
Спецификация точности поверхности лучше, чем λ/40 RMS, представляет собой сложную задачу для производства прецизионных оптических компонентов.
При эталонной длине волны примерно 632,8 нм λ/40 соответствует среднеквадратическому значению примерно 15,8 нм. Однако фактическая интерпретация зависит от указанной длины волны измерения, эталонной поверхности, измерительной апертуры, метода обработки данных, а также от того, представляет ли сообщаемое значение ошибку поверхности или ошибку переданного волнового фронта.
Это различие важно, поскольку ошибки поверхности и ошибки волнового фронта не идентичны. Для простой отражающей поверхности отклонение поверхности может привести примерно к удвоенному отклонению ошибки фронта отраженной волны при нормальном падении. В преломляющей линзе соотношение зависит от оптической геометрии и показателей преломления.
Поэтому покупателям следует запросить фактический отчет об интерферометрических измерениях, а не рассматривать среднеквадратичное значение λ/40 как универсальную спецификацию для каждой прецизионной асферической линзы.
Производство высококачественных прецизионных асферических линз включает в себя несколько взаимосвязанных этапов производства и контроля.
1. Оптическая конструкция и выбор материала.
Процесс начинается с оптического назначения, включая асферические коэффициенты, апертуру, диаметр, толщину, показатель преломления и рабочую длину волны. При выборе материала необходимо учитывать передачу, тепловое расширение, химическую стабильность и характеристики обработки.
ECOPTIK предлагает оптические материалы от Schott, CDGM и Corning, а также сапфир, CaF2, MgF2, плавленый кварц, кремний, ZnSe и ZnS. Пригодность каждого материала зависит от требуемых оптических и механических свойств.
2. Подготовка стеклянной заготовки
Из выбранного оптического материала изготавливают подходящую заготовку. Перед началом точной обработки оцениваются первоначальные размеры, качество материала и состояние поверхности.
3. Обработка и шлифование с ЧПУ.
Обработка под управлением ЧПУ устанавливает приблизительную асферическую геометрию. Стратегия производства зависит от рецепта поверхности, твердости материала, размеров компонентов и требуемых допусков.
4. Точная полировка и коррекция поверхности.
Тонкая полировка улучшает качество поверхности и уменьшает следы механической обработки. При необходимости можно использовать MRF или IBF для исправления оставшихся ошибок фигуры поверхности.
5. Измерение поверхности и проверка качества
Интерферометрическое тестирование и контроль размеров проверяют, соответствует ли готовый компонент установленным требованиям. Метод контроля должен соответствовать асферической геометрии и измерительной апертуре.
ECOPTIK использует оборудование, включая лазерные интерферометры ZYGO, ZEISS CMM Spectrum и Agilent Cary 7000 UMS, для поддержки оптических поверхностных, размерных и спектральных испытаний. Отчеты об инспекциях могут предоставить покупателям документальные доказательства соответствия продукции.
Прецизионная полировка дает важные производственные преимущества в тех случаях, когда стандартные процессы формования непригодны или экономически нецелесообразны.
Для больших оптических компонентов прецизионная механическая обработка и полировка могут обеспечить гибкий путь к созданию сложных профилей поверхности без необходимости использования больших и дорогих форм.
Для твердых и хрупких материалов, таких как карбид кремния (SiC), обычное формование может быть непрактичным вариантом производства. Специализированные процессы механической обработки и полировки могут предложить альтернативу, хотя достижимая геометрия, качество поверхности и эффективность производства должны оцениваться для каждого материала и конструкции компонента.
Прецизионная полировка также подходит для мелкосерийного прототипирования и разработки оптики по индивидуальному заказу. Поскольку для этого не требуется специальная производственная форма, производители могут с большей гибкостью вносить изменения в конструкцию и различные спецификации.
Это особенно ценно для исследовательских лабораторий, специализированного оборудования для обработки изображений и производителей оптических систем, разрабатывающих продукцию с ограниченными объемами производства.
Высокоточные системы визуализации
Асферические линзы помогают исправить сферическую аберрацию и улучшить формирование изображения. Они используются в оптических приборах, узлах формирования изображений и системах, где важны качество изображения и компактный дизайн.
Лазерные оптические системы
Применение лазера требует тщательного контроля формы поверхности, шероховатости, характеристик покрытия и свойств материала. Поверхности с низким рассеиванием и соответствующие оптические покрытия помогают поддерживать эффективность системы. Для применений с высокоэнергетическими лазерами необходимо провести независимое тестирование характеристик повреждений, вызванных лазером, при определенных условиях.
Инструменты для научных исследований
Исследовательское оборудование часто требует индивидуальной оптической геометрии, специальных материалов и жестких допусков на размеры. Прецизионно отполированные асферические линзы обеспечивают гибкость конструкции экспериментальных и измерительных систем.
Специализированное оптическое оборудование
Для изготовления нестандартных оптических сборок могут потребоваться нестандартные апертуры, необычные материалы или сложные требования к поверхности. Прецизионная полировка отвечает этим требованиям без ограничений в инструментах, связанных с традиционным формованием.
Цена на прецизионные асферические линзы значительно варьируется в зависимости от оптической конструкции, материала, сложности изготовления и требований к контролю. Две линзы с одинаковыми внешними размерами могут иметь очень разные производственные затраты, поскольку их характеристики поверхности и требования к точности различаются.
Оптическое стекло, плавленый кварц, сапфир, фторид кальция, кремний и карбид кремния имеют разные затраты на материалы и характеристики обработки.
Твердость, хрупкость, термические свойства и химическая совместимость влияют на время обработки, выбор инструмента, стратегию полировки и производительность. Специализированные материалы также могут потребовать дополнительных процедур проверки или обращения.
Для более крупных компонентов обычно требуется больше материала и больше времени на обработку. Толщина влияет на подготовку заготовки, механическую стабильность и условия полировки.
Не менее важна и прозрачная апертура. Требование высокой точности поверхности при большем полезном отверстии может увеличить сложность обработки и контроля.
Сложные асферические профили требуют более сложных стратегий обработки и более строгого контроля процесса. Требования к поверхности высокого порядка, крутые уклоны и сложная геометрия кромок могут усложнить производство.
Такое требование, как среднеквадратичное значение λ/40, также может увеличить стоимость, поскольку может включать дополнительную полировку, локальную коррекцию, повторные измерения и более строгую проверку процесса.
Однако более высокая точность не означает автоматически лучшее качество для каждого приложения. Покупатели должны указать фактические оптические характеристики, требуемые их системой.
Требования к сверхгладкой поверхности могут включать дополнительные этапы полировки и более строгий контроль качества. Если повреждение подповерхностных слоев необходимо свести к минимуму, производителю может потребоваться скорректировать параметры шлифовки и полировки и внедрить дополнительные процедуры проверки.
Эти требования могут существенно повлиять на время производства и общую цену, особенно для требовательной лазерной оптики.
Использование прецизионной полировки с ЧПУ, MRF или IBF зависит от геометрии компонента и требований к точности. Дополнительные процессы усложняют производство и могут потребовать специального оборудования и опыта.
Требования к проверке также влияют на ценообразование. Интерферометрическое тестирование поверхности, измерение размеров, тестирование спектральной передачи и подробная документация о качестве – все это влияет на окончательное предложение.
Наконец, мелкосерийное производство обычно имеет более высокие затраты на единицу продукции, чем более крупные заказы, поскольку расходы на инженерную подготовку, настройку и проверку распределяются между меньшим количеством компонентов.
Прежде чем сравнивать предложения, инженеры-оптики и отделы закупок должны оценить, может ли производитель продемонстрировать требуемые возможности.
Важные вопросы включают в себя:
Может ли производитель обработать указанный профиль асферической поверхности?
Какую точность формы поверхности можно достичь при требуемой прозрачной апертуре?
Сообщаются ли значения RMS и PV отдельно?
Можно ли удовлетворить требования к шероховатости поверхности и подповерхностным повреждениям?
Доступны ли MRF и IBF, когда их требует оптический рецепт?
Может ли производитель обрабатывать указанный оптический материал?
Проверяются ли допуски на размеры и центрирование независимо?
Может ли поставщик предоставить отчеты об интерферометрических измерениях и соответствующую документацию по проверке?
ECOPTIK имеет 15-летний опыт исследования технологий изготовления оптических компонентов. В портфель ее продукции входят купола, сферические линзы, микрооптические компоненты, цилиндрические зеркала, фильтры, призмы и окна, а также оптические компоненты по индивидуальному заказу и услуги по сборке линз.
Для покупателей, разрабатывающих специализированные оптические системы, такое сочетание опыта оптического производства, выбора материалов, прецизионного оборудования для контроля и услуг по сборке может помочь перейти от проектирования компонентов к производству по индивидуальному заказу.
Прецизионно полированная асферическая линза — это оптический компонент, изготовленный путем удаления материала из заготовки путем контролируемой механической обработки и полировки для создания заданной несферической поверхности. Его цель — улучшить коррекцию аберраций и удовлетворить строгие требования к оптическим характеристикам.
Формованные асферические линзы обычно производятся с использованием специальных форм и часто подходят для крупносерийного производства. Прецизионно-полированные линзы производятся путем контролируемого удаления материала и полировки, что делает их более гибкими для специализированных материалов, требовательных к характеристикам поверхности, более крупных компонентов и меньшего объема настройки. Соответствующий процесс зависит от применения и требуемых характеристик.
Точность поверхности обычно оценивается с помощью интерферометрических измерений и соответствующего асферического эталона. Значения RMS и PV следует сообщать отдельно вместе с длиной волны измерения, апертурой, эталонной поверхностью и условиями испытаний.
К основным факторам относятся материал, диаметр, толщина, асферическая геометрия, точность поверхности, шероховатость, прозрачная апертура, производственные процессы, требования к контролю и объем заказа. Надежное предложение должно основываться на полном оптическом чертеже и технических характеристиках.
Начните с рабочей длины волны, требований к показателю преломления, дальности передачи, тепловой среды, механических условий и целевых оптических характеристик. Затем оцените обрабатываемость материала и доступные процессы производителя. Полировка с ЧПУ, MRF и IBF должны выбираться в соответствии с конкретной геометрией поверхности и требованиями к коррекции.
Выбор лучшей прецизионной асферической линзы требует большего, чем просто сравнение номинальных характеристик или заявленных цен. Точность формы поверхности, шероховатость, подповерхностные повреждения, допуски на размеры, характеристики материала и требования к покрытию — все это влияет на конечные оптические характеристики.
Прецизионная полировка на станках с ЧПУ, поддерживаемая MRF и IBF, когда это необходимо, обеспечивает гибкий маршрут производства высокопроизводительных систем визуализации, лазерной оптики, научных приборов и специализированных оптических сборок. Это особенно ценно для индивидуального проектирования, мелкосерийной разработки, крупных компонентов и сложных оптических материалов.
Для инженеров-оптиков и групп по закупкам, оценивающих цену прецизионных асферических линз, наиболее эффективным подходом является сначала определение фактических оптических требований, а затем сравнение производителей на основе продемонстрированных технологических возможностей, методов проверки и документированных результатов качества.
Благодаря 15-летнему опыту исследований в области технологий изготовления оптических изделий, широкому портфолио материалов, современному контрольному оборудованию и индивидуальным услугам по сборке оптических изделий, ECOPTIK поддерживает разработку и производство прецизионных оптических компонентов, адаптированных к строгим требованиям приложений.

В огромном и требовательном подводном мире, где мало света, давление огромно, а условия непредсказуемы, производительность систем визуализации и защиты во многом зависит от используемых материалов.
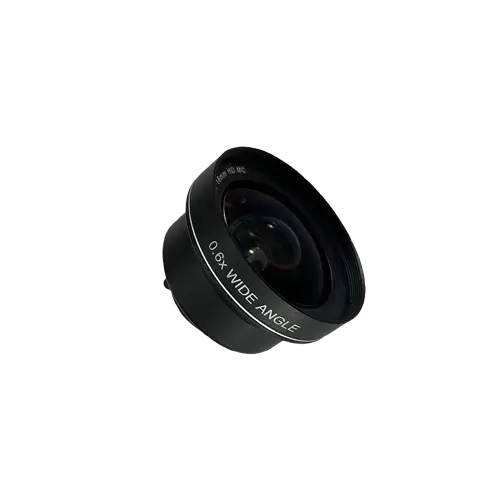
Обычные широкоугольные объективы могут захватывать большую часть сцены, чем стандартные объективы, но их поле зрения все равно может быть недостаточным, когда системе технического зрения необходимо охватить большую площадь из ограниченного положения установки.

Традиционные системы призм на протяжении десятилетий играли важную роль в биноклях, телескопах и инструментах наблюдения. Среди них конструкции призм Порро по-прежнему широко используются из-за их зрелой структуры, надежных оптических характеристик и относительно простого производственного процесса.